| Quantité De Produit: | 1 tonne |
| Prix: | 800-1000 USD/Ton |
| Emballage Standard: | En paquets ou dans des caisses en bois. |
| Période De Livraison: | 20-30 jours sur les produits |
| Méthode De Paiement: | LC, D/A, D/P, T/T |
| Capacité D'approvisionnement: | 60 000 tonnes/tonnes par an |
![]()
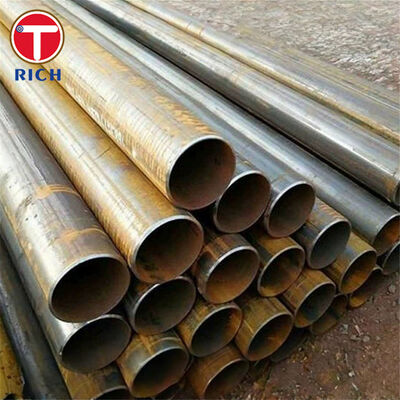
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingLa spécification a été développée pour les applications automobiles, mécaniques et d'ingénierie générale où le diamètre extérieur, l'épaisseur de la paroi, la qualité de soudage, les propriétés mécaniques,et les performances de formage sont nécessaires.
La norme BS 6323-5:1982 couvre les catégories ERW1, ERW2, ERW3, ERW4 et ERW5 avec des niveaux de résistance progressivement plus élevés.ou conditions de livraison normalisées selon le procédé de fabrication requis et les propriétés mécaniques finales.
BS 6323-5:1982 est une norme britannique retirée. Elle a été retirée le 24 juin 2003 et remplacée principalement par BS EN 10305-3, BS EN 10305-5 et BS EN 10296-1.Pour les pièces automobiles de remplacement ou anciennes, BS 6323-5, le matériau peut encore être spécifié lorsque le dessin original, la spécification du client ou la liste des matériaux approuvés l'exigent.
| Nom de l'article | Spécification |
|---|---|
| Produit | Tubes en acier soudés par résistance électrique / soudés par induction |
| Matériel | Acier au carbone |
| La norme | BS 6323-5:1982 |
| Les notes | Le nombre de fois où les données sont utilisées est supérieur ou égal à: |
| Processus de fabrication | Soudage par résistance électrique ou par induction à partir de bandes d'acier |
| Diamètre extérieur typique | 6 à 350 mm |
| Épaisseur typique des parois | 1 à 30 mm |
| Longueur | 1 à 12 m, personnalisable |
| Section transversale | Principalement ronds; sections spéciales soumises à un accord de fabrication |
| Tolérance à l'épaisseur des parois | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, à l'exclusion de la zone de soudure le cas échéant |
| Tolérance au surdosage | En fonction du diamètre et de l'état de livraison, par exemple jusqu'à 20 mm OD: ±0,12 mm en KM |
| Le droit | Pour les OD > 16 mm: maximum 2 mm par mètre; déviation totale normalement n'excédant pas 0,2% de la longueur du tube |
| Condition de la surface | Finition de moulin, légèrement huilée, décapée/huilée ou autre finition de protection convenue |
| Traitement thermique | D'une épaisseur n'excédant pas 1 mm |
| Condition finale | Les extrémités découpées simples; les extrémités débouchées sont disponibles |
| Inspection | Inspection dimensionnelle, essais de traction et essais technologiques applicables |
| Document de contrôle | EN 10204 3.1 disponible lorsque spécifié au stade de la commande |
| Diamètre extérieur | Tolérance au surdosage |
|---|---|
| ≤ 20 mm | ± 0,12 mm |
| > 20 à 30 mm | ± 0,15 mm |
| > 30 à 50 mm | ± 0,20 mm |
| > 50 à 70 mm | ± 0,25 mm |
| > 70 à 90 mm | ± 0,30 mm |
| > 90 à 110 mm | ± 0,35 mm |
| > 110 à 130 mm | ± 0,45 mm |
| > 130 à 150 mm | ± 0,55 mm |
| > 150 à 170 mm | ± 0,65 mm |
| > 170 mm | ± 0,75% de la valeur de l'OD |
Les cinq catégories d'ERW offrent une gamme structurée de propriétés mécaniques: dans des conditions normalisées, la résistance minimale au rendement varie d'environ 155 MPa pour ERW1 à 340 MPa pour ERW5.permettant la sélection du matériau en fonction de la charge de formage, résistance structurelle et conception des composants.
Les tubes soudés fournissent une résistance plus élevée générée par le processus de formation de tubes, tandis que le recuit ou la normalisation réduit les contraintes de formation résiduelles et améliore la ductilité.Cette distinction est importante lorsque le tube subira ensuite une flexion, le formage des extrémités, le swaging, l'aplatissement, le soudage ou le brasage.
Les bords des bandes sont continuellement reliés par résistance ou chauffage par induction sans remplissage de métal classique.et l'enlèvement des perles de soudure fournit un joint longitudinal continu adapté à la fabrication mécanique.
Pour les pièces mécaniques automobiles et manufacturées, la seule résistance à la traction nominale est insuffisante.Un tube peut répondre aux exigences chimiques tout en échouant pendant le pliage si la qualité de soudage ou l'entrée de chaleur est incohérente.
La production peut donc être contrôlée par la préparation des bords de bande, la surveillance du courant de soudage, le contrôle des perles de soudage, l'inspection dimensionnelle et des essais représentatifs d'aplatissement ou de formage.Pour pièces présentant une déformation grave, le rayon de flexion prévu et l'opération de formage ultérieure doivent être fournis avant la production afin que la qualité et les conditions de livraison appropriées puissent être sélectionnées.
Le traitement thermique peut modifier le diamètre, l'ovalité, la droiture et les propriétés mécaniques du tube.Ceci est particulièrement important pour les acheteurs qui usinent le tube ou l'insèrent dans des ensembles étroitement tolérés.
Les dimensions doivent donc être précisées avec les conditions de livraison requises.tandis que les tubes traités thermiquement GKM/GZF ou NKM/NZF sont évalués en utilisant la classe de tolérance applicable à la condition thermique finaleL'inspection finale de l'OD, de l'épaisseur de la paroi, de la droiture et de la longueur est effectuée après le traitement thermique spécifié plutôt que de se fier uniquement aux dimensions de prétraitement.
La norme BS 6323-5:1982 a été retirée, mais de nombreux dessins d'automobiles et de machines établis continuent de faire référence aux catégories ERW1-ERW5.
Pour les commandes antérieures, la spécification des matériaux devrait rester traçable à la norme BS 6323-5, lorsque cela est exigé par contrat.ou BS EN 10296-1 doit être évaluée en fonction de la forme du tubeLa substitution de la qualité ne doit pas être basée uniquement sur la résistance à la traction; la chimie, la résistance au rendement, l'allongement, les tolérances,traitement thermique, et les prescriptions relatives aux essais doivent également être réexaminées.
| Système standardisé | Norme pertinente | Portée |
|---|---|---|
| Je vous en prie. | BS 6323-5 | Tubes en acier soudés par induction et tubes en acier soudé par induction pour l'automobile, la mécanique ou l'ingénierie générale |
| Résultats | Pour les appareils électroniques | Tubes en acier de précision soudés à froid |
| Résultats | Pour les appareils électroniques | Tubes d'acier de précision de taille carrée et rectangulaire soudés à froid |
| Résultats | Pour les appareils électroniques | Tubes circulaires en acier soudés à des fins mécaniques ou de génie général |
| Pour l'ASTM | Pour l'aéronef | Tubes mécaniques soudés par résistance électrique en acier au carbone et en acier allié |
| JIS | Le système de contrôle de l'eau | Tubes en acier au carbone destinées à la construction de machines |
| Résultats | Le numéro d'immatriculation du véhicule | Profiles de structure creuses en acier forgé à froid; utilisés, le cas échéant, pour les profiles de structure soudés |
| Le GOST | Le produit doit être présenté sur le site de l'entreprise. | Tubes d'acier soudées électriquement longitudinales; exigences dimensionnelles et techniques |
Une application spécifique est le membre transversal tubulaire utilisé dans un châssis de siège automobile.
Le composant nécessite un diamètre extérieur contrôlé pour le positionnement des pièces de fixation et les pièces d'accouplement, un allongement suffisant pour la flexion et la formulation des extrémités, une intégrité de soudure répétable lors de la déformation,et une résistance à la traction et au rendement suffisantes pour résister aux charges de service.
Les catégories BS 6323-5 de résistance inférieure et moyenne telles que ERW1, ERW2 ou ERW3 peuvent être sélectionnées en fonction de la conception de la structure du siège, du diamètre du tube, de l'épaisseur de la paroi, du rayon de flexion,et résistance post-formation requiseLes conditions de livraison annealisées ou normalisées peuvent être envisagées lorsque le formage est sévère.
| Grade | C Max. % | Si Max. % | Mn Max. % | P max. % | S Max. % |
|---|---|---|---|---|---|
| ÉRW1 | 0.13 | Je ne sais pas. | 0.60 | 0.050 | 0.050 |
| ÉRW2 | 0.16 | Je ne sais pas. | 0.70 | 0.050 | 0.050 |
| ÉRW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ÉRW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ÉRW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| Grade | Résistance minimale au rendement Re, MPa | Résistance à la traction minimale Rm, MPa | L'allongement minimum A, en % |
|---|---|---|---|
| ÉRW1 | 155 | 280 | 25 |
| ÉRW2 | 195 | 320 | 25 |
| ÉRW3 | 215 | 360 | 24 |
| ÉRW4 | 235 | 410 | 22 |
| ÉRW5 | 340 | 490 | 20 |
À titre de comparaison, la condition de soudage KM offre différents niveaux de propriétés mécaniques en raison du processus de formage et de soudage.
| Grade | Résistance minimale au rendement en KM, MPa | Résistance à la traction minimale en KM, MPa | L'allongement minimum D/t ≤ 20, % | L'allongement minimum D/t est supérieur à 20, % |
|---|---|---|---|---|
| ÉRW1 | 200 | 300 | 10 | 20 |
| ÉRW2 | 250 | 340 | 8 | 15 |
| ÉRW3 | 300 | 400 | 7 | 12 |
| ÉRW4 | 350 | 450 | 6 | 10 |
| ÉRW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: fabricant, peut aussi faire du commerce.
R: En général, il est de 10-15 jours si les marchandises sont en stock, ou il est de 30-40 jours si les marchandises ne sont pas en stock, il est selon la quantité.
R: Oui, nous pourrions offrir l'échantillon gratuitement, mais vous devez payer le fret.
R: Paiement <= 2000USD, 100% à l'avance. Paiement>= 2000USD, 30% T/T à l'avance, solde avant expédition.
Si vous avez d'autres questions, pls n'hésitez pas à me contacter.